-
Заваръчно налягане
-
Значение и принцип
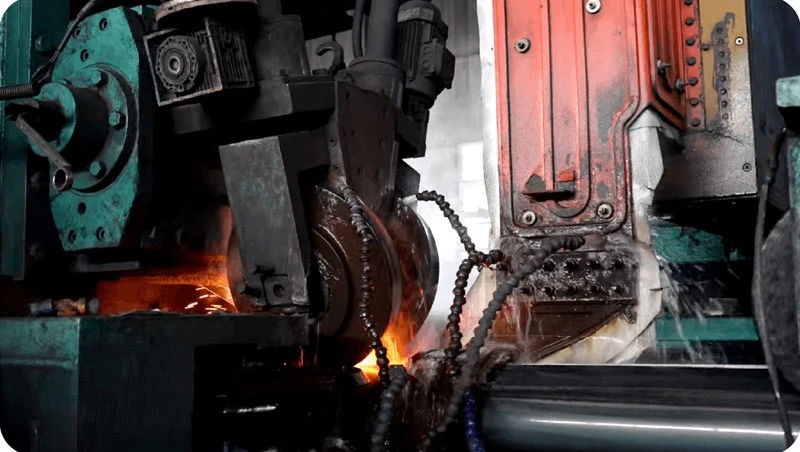
Налягането на заваряване е един от основните параметри в процеса на заваряване. Когато двете страни на празна тръба се нагряват до температурата на заваряване, под действието на екструзионно налягане се образуват обикновени метални зърна, тоест, възниква взаимна кристализация за постигане на заваряване. Налягането на заваряване има пряко влияние върху здравината и здравината на заваръчния шев.
-
Въздействие на неправилно налягане
Когато приложеното налягане за заваряване е твърде малко, заваръчните ръбове на метала не могат да бъдат напълно компресирани. В резултат на това остатъчните не - метални включвания и метални оксиди в заваръчния шев не се изхвърлят лесно поради недостатъчното налягане. Това води до намаляване на силата на заваръчния шев, което го прави предразположен към напукване. Например, при производството на големи - диаметър празни шевове стоманени тръби, използвани в тръбопроводите за транспортиране на природен газ, ако налягането на заваряване е недостатъчно, шевът на заваръчния може да не е в състояние да издържи на високия - поток на налягането, което води до изтичане или дори разрушаване на тръбопровода, което може да причини сериозна опасност от безопасност и икономически загуби.
От друга страна, когато налягането е твърде високо, по -голямата част от метала, който е достигнал температурата на заваряване, ще бъде екструдиран. Това не само намалява силата на заваръчния шев, но също така генерира дефекти като прекомерни вътрешни и външни бури или натрупване на мъниста. При производството на стоманени тръби за строителни скелета прекомерното налягане на заваряването може да доведе до неравномерно качество на повърхността на тръбите, което влияе върху тяхната якост на свързване и общата стабилност по време на употреба.
-
Методи за контрол
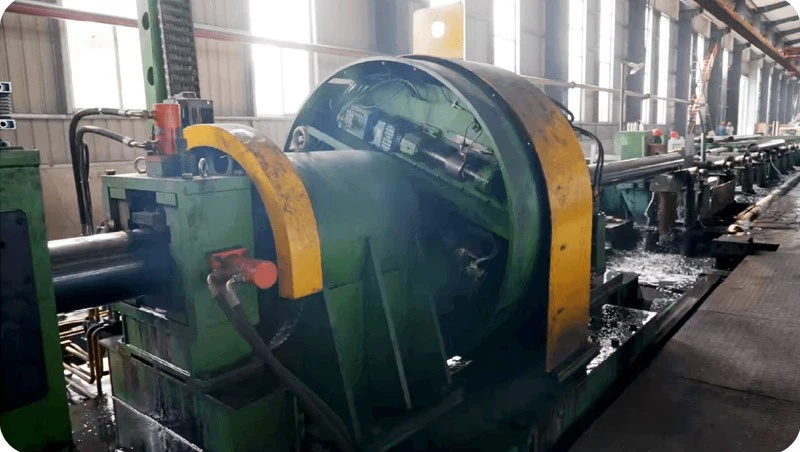
В практическите приложения е от съществено значение да се получи оптималното налягане на заваряването според различни спецификации. Поради възможните допустими отклонения в ширината и дебелината на празна тръба, както и колебанията в температурата на заваряване и скоростта на заваряване, може да се наложи налягането на екструдиране на заваряване. Количеството за заваряване на екструзия обикновено се контролира чрез регулиране на разстоянието между екструзионните ролки. Освен това, той може да бъде контролиран и от диаметрите на тръбата преди и след екструзионните ролки. Например, в завод за производство на стоманени тръби, истинският мониторинг на времето на диаметъра на тръбата на различни позиции по време на производствения процес позволява на операторите да правят навременни корекции на рулките на екструдиране, като гарантират, че налягането на заваряване остава в оптималния диапазон.

-
Скорост на заваряване
-
Роля в процеса на заваряване
Скоростта на заваряване също е ключов параметър в процеса на заваряване, който е свързан с отоплителната система, скоростта на деформация на заваръчния шев и скоростта на взаимна кристализация. При високо - честотно заваряване, качеството на заваряване обикновено се подобрява с увеличаване на скоростта на заваряване. Това е така, защото съкращаването на времето за отопление стеснява ширината на зоната на отопление на ръба и намалява времето за образуване на метални оксиди.
-
Последици от неправилна скорост
Когато скоростта на заваряване намалява, не само зоната на отопление се разширява, но и ширината на разтопената зона също се променя с изменението на входната топлина, което води до по -големи вътрешни бури. При ниско - скоростно заваряване, с по -малка входна топлина, заваряването става по -трудно. Ако заваряването не се извършва съгласно определените стойности, вероятно ще възникнат дефекти. Например, при производството на тънки - стени с орети от празни шевове за прецизни инструменти, бавната скорост на заваряване може да причини неравномерно нагряване на тръбната стена, което води до размерени отклонения и да повлияе на нормалната работа на инструментите.
-
Оптимизация и контрол
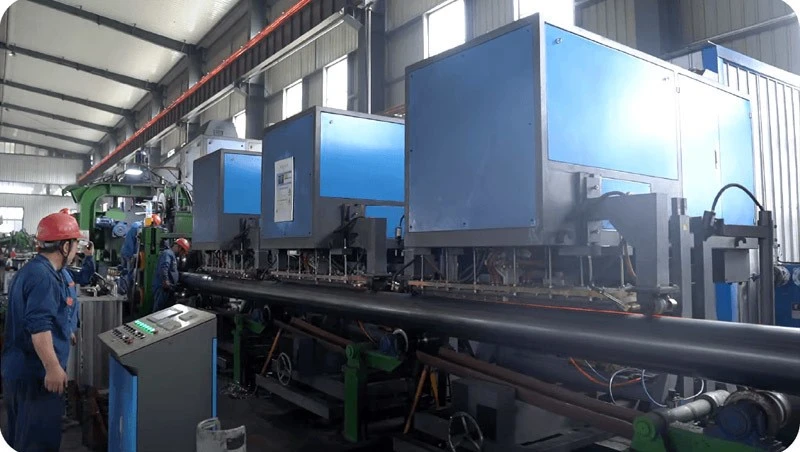
Следователно, при висока - честотно заварена тръба производство трябва да се избира подходяща скорост на заваряване според различни спецификации и тя трябва да бъде ограничена от максималната скорост на заваряване, разрешена от механичното оборудване и заваръчното оборудване на устройството. Съвременните предприятия за производство на стоманени тръби често използват усъвършенствани системи за управление, които могат автоматично да регулират скоростта на заваряване въз основа на реалния - мониторинг на времето на параметри като температура и ток, осигурявайки високо - качество и ефективно производство.
-
Ъгъл на отваряне
-
Определение и значимост
Ъгълът на отваряне се отнася до ъгъла между двете страни на тръбата, празно пред рулцата на екструдирането. Ъгълът на отваряне е свързан със стабилността на процеса на изгаряне и оказва значително влияние върху качеството на заваряване. Когато ъгълът на отваряне намалява, разстоянието между ръбовете също намалява, което повишава ефекта на близостта. При същите други условия той може да повиши температурата на нагряване на краищата, като по този начин увеличава скоростта на заваряване.
-
Ефекти от екстремни ъгли
Въпреки това, когато ъгълът на отваряне е твърде малък, разстоянието между точката на конвергенция на рулцата на екструзия и централната линия ще бъде удължено. Това кара ръбовете да не се екструдират при най -висока температура, намалявайки качеството на заваряване и увеличаването на консумацията на енергия.
-
Подходи за корекция
Практическият опит в производството показва, че ъгълът на отваряне може да се регулира чрез промяна на надлъжната позиция на ръководните ролки, обикновено в диапазон от 2 градуса - 6 степен. В случаите, когато водачите не могат да се регулират надлъжно, ъгълът на отваряне може да се регулира, като се използва дебелината на водещия пръстен или затворения проход. Например, в фабрика за стоманени тръби, чрез непрекъснато експериментиране и регулиране на ъгъла на отваряне, ефективността на производството е повишена с 15%, като същевременно се гарантира качеството на заваръчния шев, като демонстрира значението на правилния контрол на ъгъла на отваряне в производствения процес на стоманени тръби на прави шевове.
В заключение, в процеса на производство на стоманени тръби от прави шевове, налягането на заваряване, скоростта на заваряване и ъгъла на отваряне са три взаимосвързани и решаващи фактора. Разбирането на техните принципи, въздействия и методи за контрол е от съществено значение за осигуряване на качеството и производителността на празни стоманени тръби за шевове. Предприятията за производство на стоманени тръби трябва непрекъснато да оптимизират тези параметри въз основа на действителните производствени условия и технологичните изисквания за подобряване на ефективността на производството, намаляване на разходите и задоволяване на разнообразните нужди на различните индустрии за тръби от празни шевове.