В глобалната стоманодобивна и тръбопроводна индустрия изборът на оптимален метод за производство на тръби е критично решение, което пряко влияе върху безопасността, бюджета и дълголетието на инфраструктурен проект. Сред различните видове заварени стоманени тръби три доминират на пазара: надлъжно заварени под флюс (LSAW стоманена тръба), електросъпротивителна заварка (
ERW Стоманена тръба) и спирално електродъгово заварени (SSAW) тръби.
Разбирането на структурните разлики, производствените процеси и различните граници на приложение на тези тръби е жизненоважно за инженерите и мениджърите по доставки по целия свят. Като водещ световен производител,Hebei Huayang Steel Pipe Co., Ltd.е специализирана в производството на най-високо{0}}нивоLSAW стоманена тръбаи
ERW Стоманена тръбарешения, проектирани да отговарят на най-строгите международни спецификации.
Това изчерпателно техническо ръководство предоставя-задълбочена разбивка и сравнение на тези три разновидности на тръбопроводи, като подчертава защо LSAW и ERW са предпочитаният избор за съвременните критични индустрии.
1. Задълбочено потапяне в трите технологии за производство на тръби
За да разберем разликите в тяхната производителност, първо трябва да анализираме как се формира и заварява всеки тип тръба.
Надлъжно електродъгово заваряване под флюс (LSAW стоманена тръба)
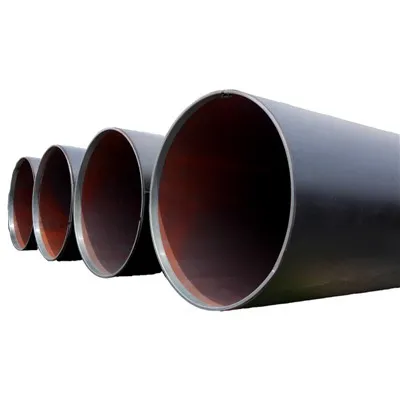
Ан LSAW стоманена тръбасе произвежда с помощта на тежки, единични стоманени плочи като суровини. Плочата преминава през усъвършенствани процеси на студено{1}}формоване-като JCOE (J-ing, C-ing, O-ing и E-ing) или UOE техники-и впоследствие се съединява чрез двустранно-дъгово заваряване под флюс (DSAW). Определяща характеристика на LSAW е неговият прав надлъжен заваръчен шев и неговото пълно студено разширение след-заваряване, което облекчава вътрешното напрежение и гарантира перфектна геометрична закръгленост.
Електрическо съпротивление заварено (ERW стоманена тръба)
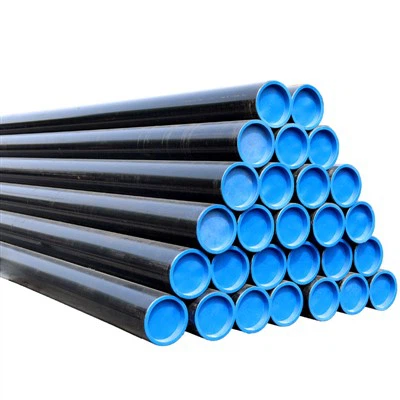
АнERW Стоманена тръбасе произвежда чрез студено-формоване на непрекъснати горещовалцовани стоманени рулони в цилиндрична форма. За разлика от заваряването под флюс, надлъжният шев на an
ERW Стоманена тръбасе свързва с помощта на високо{0}}честотен електрически ток ($HFW$). Този процес създава заваръчен шев в-твърдо състояние без добавяне на добавъчни метали. Полученият шев е напълно интегриран, равномерен и термично-обработен след -заваряване (PWHT), за да съответства на микроструктурата на основната метална плоча.
Спирална електродъгово заварена тръба (SSAW).
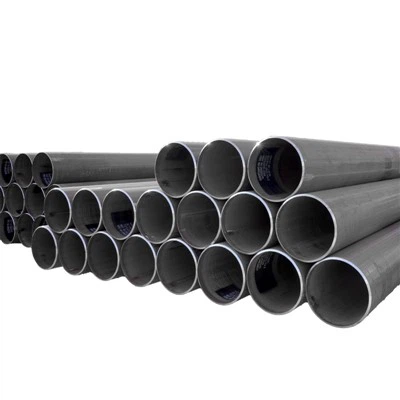
Тръбите SSAW се произвеждат чрез валцоване на ниско{0}}въглеродна структурна стоманена лента или ниско-легирана структурна стоманена лента в заготовка за тръба под определен спираловиден ъгъл (ъгъл на формоване) и след това заваряване на шева на тръбата. Методът на заваряване също е електродъгово заваряване под флюс, но шевът върви спирално около обиколката на тялото на тръбата.
2. Техническо сравнение: Защо LSAW и ERW превъзхождат SSAW в критични приложения
Когато конфигурирате енергийни-тръбопроводи с високо налягане или тежки структурни рамки,LSAW стоманена тръбаи
ERW Стоманена тръбапредлагат различни инженерни предимства пред спирално заварените тръби.
Структурни и инженерни показатели
* Дължина на шева: LSAW / ERW (къс, прав) срещу SSAW (дълъг, спирала)
* Стеномери: LSAW (ултра-дебели, до 50 mm+) срещу ERW/SSAW (тънки-средни)
* Прецизност: ERW / LSAW (отличен OOR/WT) срещу SSAW (умерен)
* Риск от стрес: LSAW (най-нисък чрез разширяване) срещу SSAW (по-висок остатъчен)
Дължина на заваръчния шев и разпределение на напрежението
Заваръчният шев на права надлъжна тръба (LSAW стоманена тръбаи
ERW Стоманена тръба) е значително по-къс от този на спирална тръба. По-късият заваръчен шев естествено намалява вероятността от заваръчни дефекти, включвания или микро-пукнатини. Освен това спираловидните тръби пренасят сложни много-посочни остатъчни напрежения по спиралните си шевове, което ги прави по-неблагоприятни за силно летливи среди с високо-налягане.
Точност на размерите и геометричен толеранс
МодеренERW Стоманена тръбалиниите осигуряват изключителна концентричност, еднаква дебелина на стените и прецизни допуски на външния диаметър (OD) благодарение на непрекъснатото студено{0}}валцуване. По същия начин, механичната фаза на студено разширение в
LSAW стоманена тръбапроизводството осигурява изключително ниска --закръгленост (OOR). Тази прецизност значително улеснява по-бързото и по-безопасно подравняване и заваряване в сравнение с алтернативите на SSAW.
Възможности за дебелина на стената и голям диаметър
Докато ERW Стоманена тръба е изключително ценово-ефективен за малки-до-средни диаметри и стандартни габарити на стените,
LSAW стоманена тръбапоема за изключително тежки-нужди. Технологията LSAW може без усилие да се справи с външни диаметри от 16 до 60 инча и дебелини на стените над 50 mm-възможности, които тръбите с непрекъсната намотка- (ERW и SSAW) просто не могат да достигнат.


3. Стриктно спазване на-стандартните спецификации на индустрията
НашитеLSAW стоманена тръбаи
ERW Стоманена тръбапродуктите се произвеждат в строго съответствие с изявените световни стандарти:
API 5L (Американски петролен институт)
Златният стандарт за тръбопроводен транспорт за нефт и газ. Както LSAW, така и ERW тръбите са напълно сертифицирани по API 5L PSL1 и изключително строгите протоколи API 5L PSL2, обхващащи класове стомана с висока -якост като клас B, X42, X52, X60, X65 и X70.
Международни стандарти на ASTM
ASTM A53: Стандартна спецификация за черни и горещо{0}}потопени, поцинковани-покрити, заварени и безшевни стоманени тръби за пренос на течност и механична обработка.
ASTM A252: Управление на тръбопроводи от стоманени конструкции, широко използвани в гражданското строителство с дълбоки фундаменти.
ASTM A671 / ASTM A672: Уточняване на електрически-заварени-стоманени тръби за атмосферно, по-ниско и умерено{2}}температурно високо-налягане.
Европейски и международни стандарти
EN 10219 / EN 10210: Управление на студено{0}}формовани и горещо{1}}завършени заварени структурни кухи профили от не-легирани и дребнозърнести стомани.
ISO 3183: Хармонизиране на международните изисквания за тръбопроводи за петрол и природен газ.
4. Ключови целеви приложения: LSAW срещу ERW
Поради вариращите им диапазони на размери и здравина на структурата,LSAW стоманена тръбаи
ERW Стоманена тръбаизпълняват допълващи роли в различни индустриални сектори:
| Класификация на тръбите | Типични граници на размера | Основни глобални приложения и полета |
| ERW стоманена тръба | • OD: 1/2" до 26"
• WT: До 20 мм | • Наземни тръбопроводи за събиране на нефт и газ.
• Градско разпределение на природен газ с ниско{0}}до-средно налягане.
• Общински водопроводни мрежи и топлопроводи.
• Рамки на автомобилни шасита и конструкции на скелета. |
| LSAW стоманена тръба | • OD: 16" до 60"
• WT: До 50 mm+ | • Високо{0}}налягане на дълги-разстояния-магистрали в страната.
• Дълбоководни подводни офшорни тръбопроводни мрежи и щрангове.
• Тежки{0}}носещи структурни мостови колони и строителни пилоти.
• Сложни обработващи колектори и монтирани-станции. |
5. Huayang Steel Pipe: Вашият първокласен партньор за производство на LSAW и ERW
Когато безопасността и дълготрайността на проекта са на линия, изборът на производител-от първо ниво е от съществено значение.Hebei Huayang Steel Pipe Co., Ltd.е световно доверен производител, специализиран в-мащабно, високо-прецизно производство на LSAW стоманена тръбаи
Състояние-на--Осигуряване на качеството на изкуството
Всяка тръба, напускаща нашата фабрика, преминава през изчерпателен, много{0}}етапен режим на тестване, за да се гарантира нулеви дефекти. Нашите съоръжения са оборудвани с непрекъснато онлайн ултразвуково изпитване (UT), автоматизирана рентгенова проверка на заваръчните шевове, хидростатично изпитване по цялата-дължина до проверени граници на налягането и пълен набор от лабораторни механични изпитвания (включително сплескване, огъване и анализ на въздействието на шарпи V-нарез).
Усъвършенствани опции за анти{0}}корозионно покритие
За да увеличи максимално жизнения цикъл на вашите тръбопроводни активи в агресивни среди, Huayang предоставя услуги за вътрешно и външно покритие до ключ. Нашите автоматизирани линии за нанасяне на покрития са специализирани в нанасянето на еднослойни/двуслойни -слойни епоксидни сплави (FBE), 3-слоен полиетилен (3LPE), 3-слоен полипропилен (3LPP) и специализирани вътрешни течни епоксидни облицовки.
6. Заключение: Избор на правилната тръба за оптимизиране на проекта
В заключение, въпреки че тръбите SSAW са подходящи за водоснабдяване с ниско-налягане и малки{1}}мащабни структурни проекти, стоманените тръби LSAW и стоманените тръби ERW са поели водеща роля в приложенията във високо-рискови инфраструктурни области. Стоманените тръби ERW имат двойните предимства на точност на размерите и икономическа стойност при стоманени тръби със среден и малък -диаметър, докато стоманените тръби LSAW притежават отлична-носеща способност, дебело-здравост на стените и устойчивост на пукнатини, осигурявайки отлични гаранции за големи проекти за енергийни тръбопроводи и проекти за пилотни-кабелни основи и стоманени конструкции.
Сътрудничеството с-водещи в индустрията предприятия не само подобрява ефективността на проекта, но и намалява рисковете. Целият процес е проследим. Моля, незабавно се свържете с инженерния екип по продажбите на Hebei Huayang Steel Pipe Co., Ltd., за да обсъдите вашите технически спецификации, да получите персонализирани оферти или да научите за нашите богати производствени възможности.