Публикувано на официалния уебсайт на Huayang Steel Pipe
Ключови думи: ERW заваряване, електросъпротивително заваряване, ERW стоманена тръба, ERW процес, производител на стоманени тръби Huayang
Въведение: Разбиране на значението на ERW в заваряването
Когато говорим заERWв стоманодобивната промишленост, имаме предвидЕлектросъпротивително заваряване- процес, използван за производство на заварени стоманени тръби. ERW е един от най-разпространените и ефективни методи за заваряване в производствототръби с прав-шев, комбинираневисока производителност, еднаква дебелина на стените и отлично качество на повърхността.
В този процес ръбовете на горещо валцована или студено валцована стоманена лента се нагряват селектрическо съпротивлениеи след товаслети заедно под налягане, образувайки заваръчен шев в твърдо- състояние без добавъчен материал.
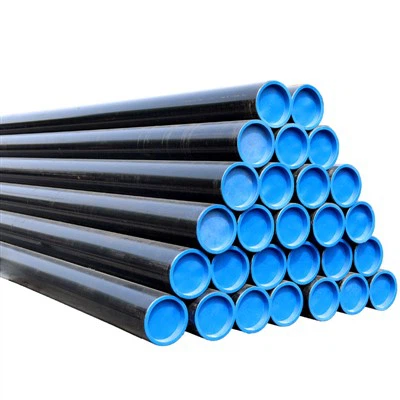
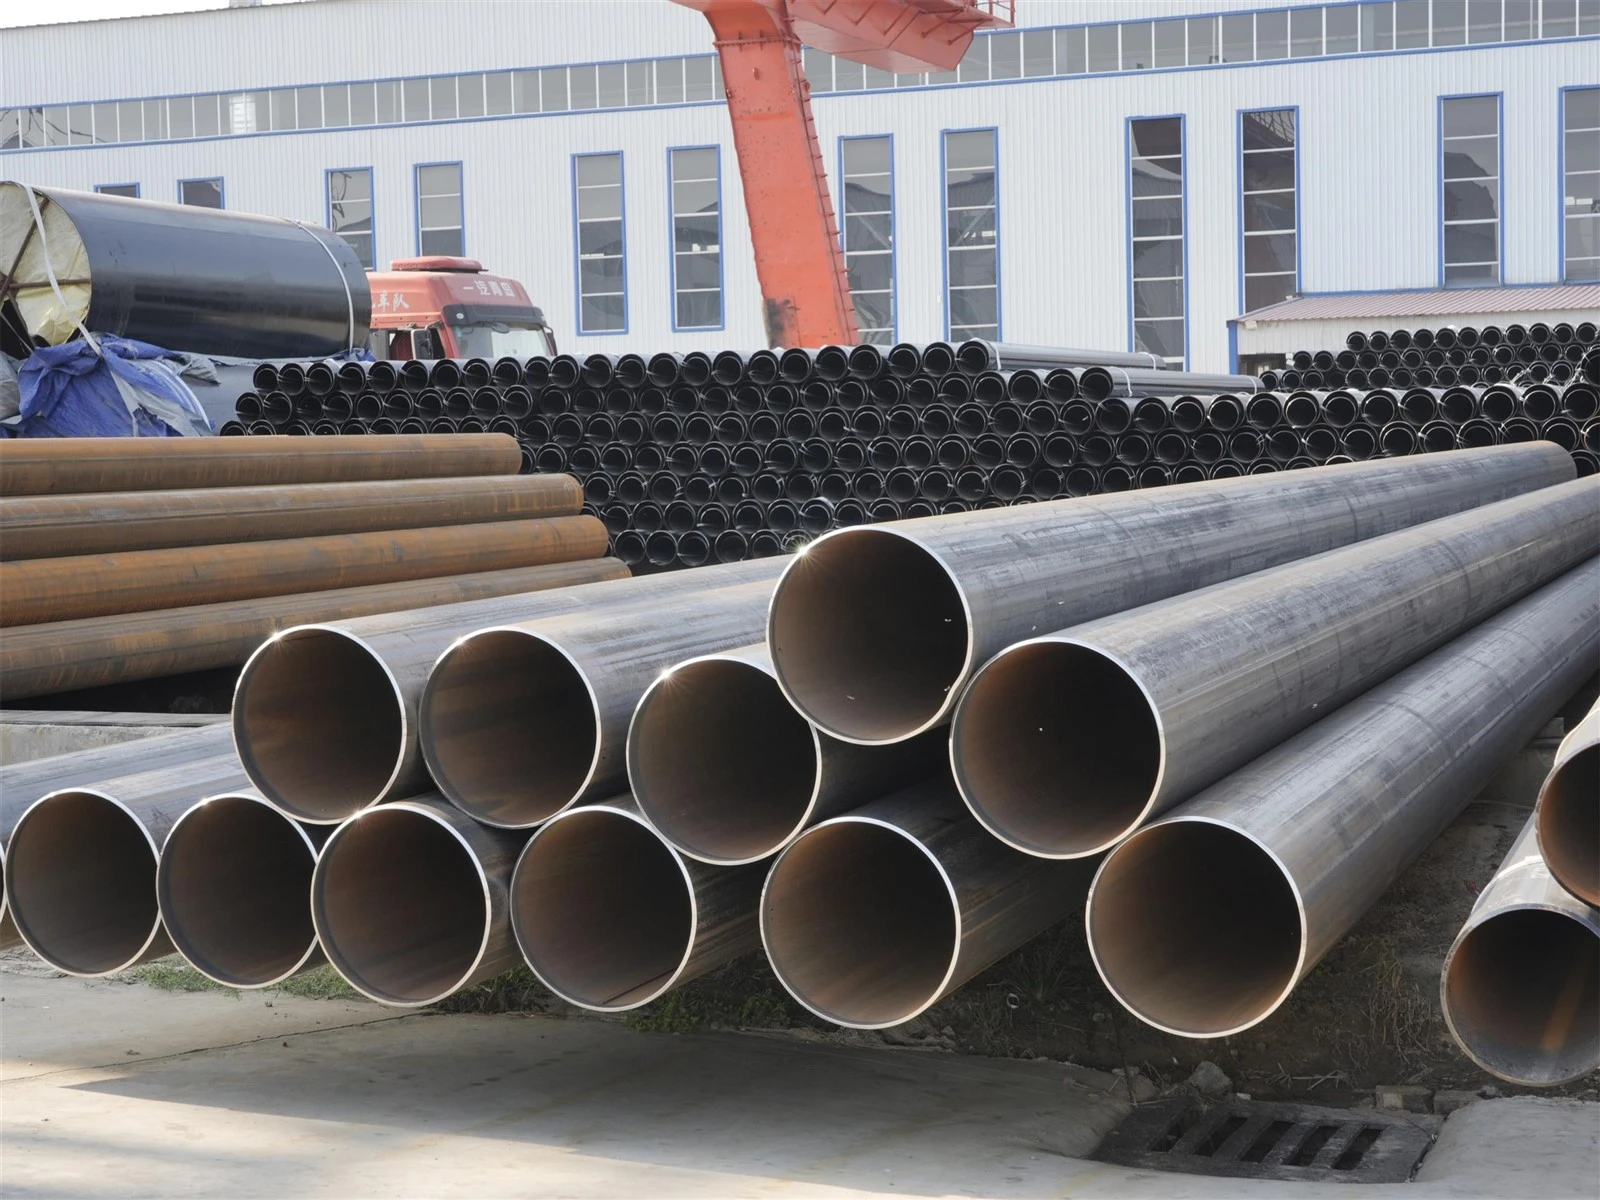
ПриСтоманена тръба Huayang, един от водещите производители на ERW тръби в Китай, този метод се използва за производствоΦ73–Φ660,4 ммтръби с дебелина на стената от2,5–22 мм, доставяйки индустрии като нефт и газ, строителство и машиностроене по целия свят.
Как работи електросъпротивителното заваряване (ERW).
Електросъпротивителното заваряване разчита наДжаулово нагряване- когато електрически ток преминава през резистивен материал, се генерира топлина в точката на най-голямо съпротивление. При ERW тази топлина е точно концентрирана по шева на ръбовете на стоманената лента.
Процесът може да се обобщи в три основни етапа:
1. Подготовка на ръба:
Стоманените рулони се развиват, нивелират и подрязват, за да се постигне прецизно подравняване на ръбовете.
2. Приложение за отопление и налягане:
Докато лентата преминава през набор от оформящи ролки, ръбовете й се приближават един до друг. Високо{1}}честотен ток (обикновено 100–800 kHz) протича през краищата, създавайки интензивна топлина, която омекотява метала.
3. Заваряване-в твърдо състояние:
Ръбовете се притискат заедно чрез коване на ролки. Комбинацията отналягане и локализирана топлинаобразува равномерен заваръчен шев без добавъчен материал. След това външната светкавица се отстранява, за да се създаде гладко покритие.
Този високо{0}}скоростен процес произвеждаздрави, последователни заваркиидеален за тръби, които трябва да издържат на умерено налягане и структурни натоварвания.
Видове ERW методи за заваряване
Има два основни типа ERW техники, използвани в производството на тръби:
| Тип | Описание | Приложения |
|---|---|---|
| Ниско-честотен ERW (LF-ERW) | Използва се в ранните поколения производство на тръби, работещи на по-ниски честоти (50–500 Hz). | Историческа употреба; сега заменен от HF-ERW поради проблеми с качеството на заваръчния шев. |
| Високо-честотен ERW (HF-ERW) | Използва по-високи честоти (100–800 kHz) за ефективно генериране на топлина, минимизирайки зоната, засегната от топлина-. | Модерен стандарт за нефт, газ и конструкционни стоманени тръби. |
Huayang Steel Pipe изключително използваHF-ERW технологияза всички заварени тръбни продукти, осигуряващи оптимална цялост на заваръчния шев и производствена ефективност.
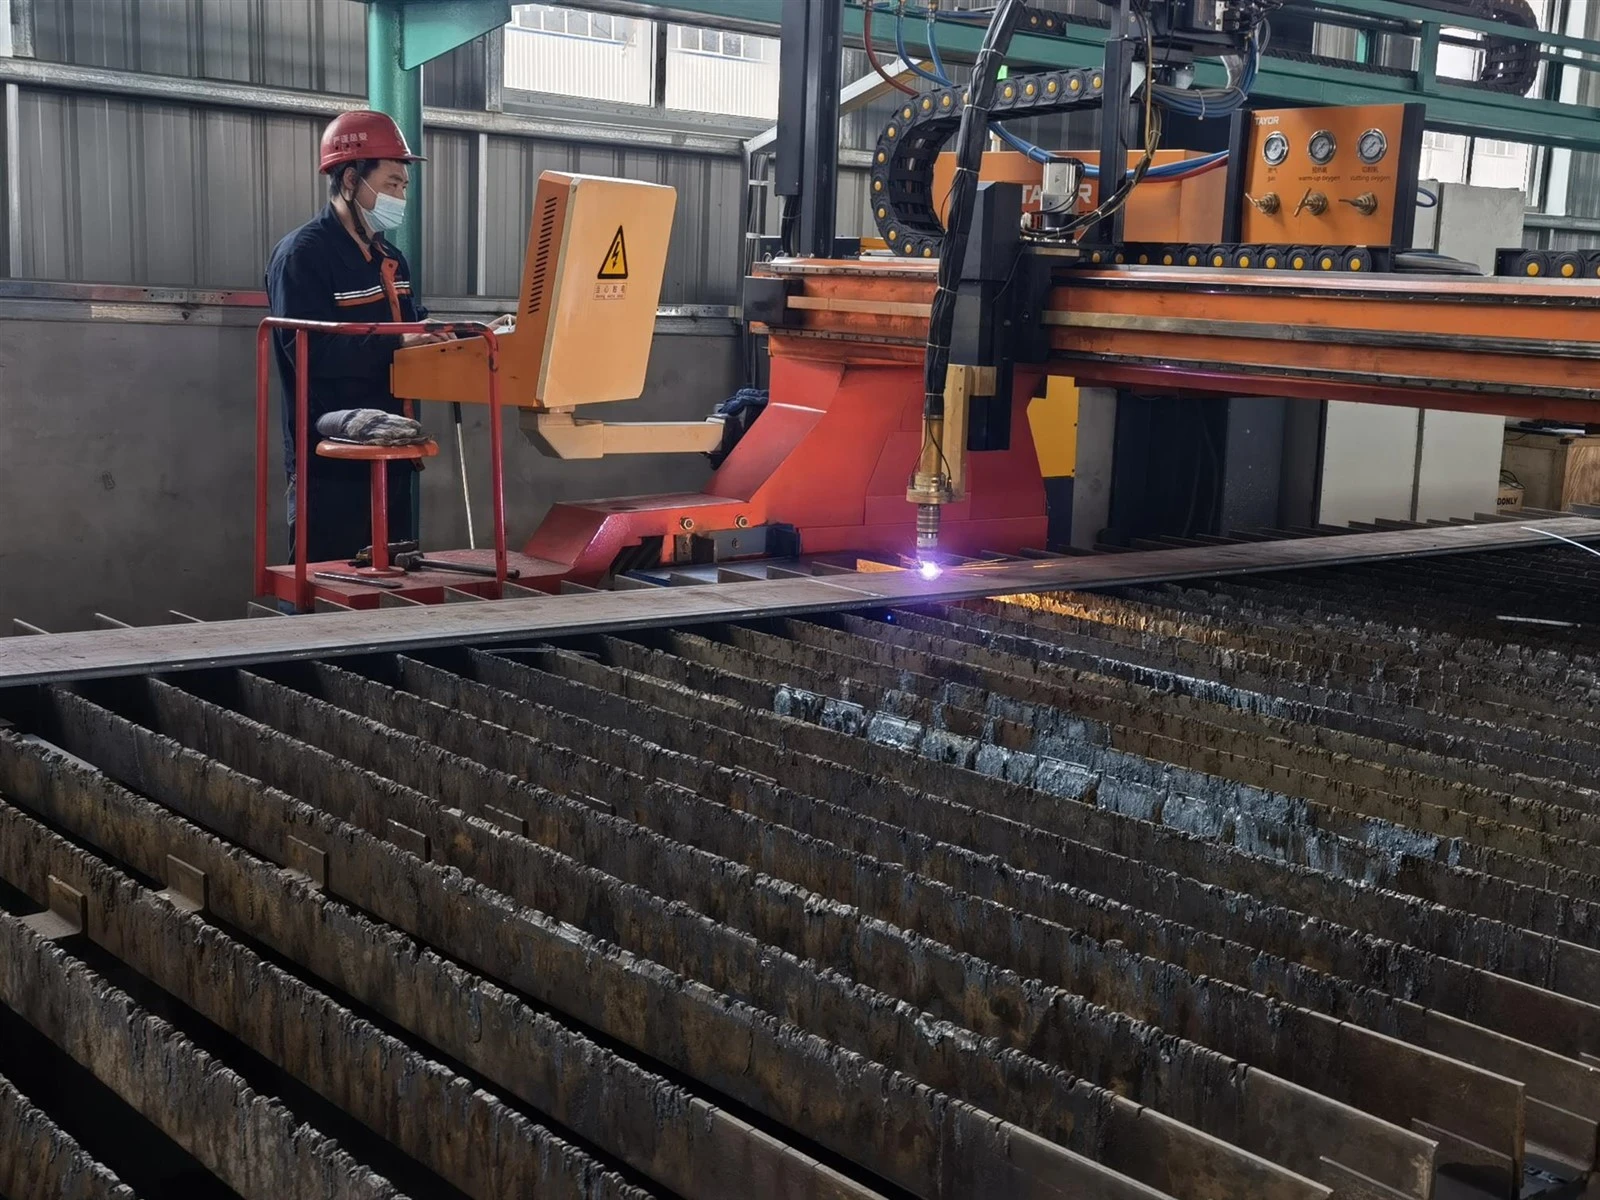
ERW Процес на заваряване
За да разберете по-добре как се правят ERW тръбите, потокът на процеса може да бъде представен по следния начин:
| стъпка | Описание на процеса | Цел |
|---|---|---|
| 1 | Размотаване и нивелиране | Сплескване на стоманената лента |
| 2 | Подрязване на ръбове | Осигуряване на прецизно подравняване |
| 3 | Формиране | Постепенно огъване в кръгла форма |
| 4 | Високо{0}}честотно индукционно нагряване | Нагряване на ръбове до температура на заваряване |
| 5 | Заваряване под налягане | Съединяване на нагретите ръбове под натиск |
| 6 | Отстраняване на заваръчен шев | Премахване на излишната светкавица |
| 7 | Оразмеряване | Регулиране на крайния диаметър и кръглост |
| 8 | Не{0}}разрушителен тест | Осигуряване на целостта на заваръчния шев |
| 9 | Разкрояване и довършване | Производство на тръби със стандартна дължина |
Всеки етап се наблюдава отблизо с помощта на автоматизирани системи и ултразвуково изследване, за да се поддържа постоянство на качеството - отличителен белег наСтоманени тръби Huayangпроизводствен процес.
Предимства на технологията за заваряване на ERW
ERW технологията предлага множество предимства, които я правят предпочитан избор за индустриални приложения:
1. Висока ефективност:
Непрекъснатото производство позволява дълги дължини на тръбите с минимален престой.
2. Равномерна дебелина на стената:
Процесът гарантира точност на размерите и гладки вътрешни и външни повърхности.
3. Силен заваръчен шев:
Твърдо{0}}съединяването създава заваръчен шев със здравина, сравнима с основния метал.
4. Рентабилност-:
Производството на ERW не изисква пълнител или флюс, което намалява разходите за материали.
5. Отлично покритие на повърхността:
Гладката повърхност прави тръбите ERW подходящи за покритие, поцинковане и боядисване.
6. Екологично-съобразно:
Не се използват заваръчни изпарения или допълнителни консумативи, което прави процеса екологично устойчив.
Сравнение на ERW тръби с други методи за заваряване
За да оцените ефективността на ERW, е полезно да го сравните с други методи за заваряване, използвани в производството на стоманени тръби.
| Метод на заваряване | Източник на топлина | Ключови характеристики | Приложения |
|---|---|---|---|
| ERW (Електросъпротивително заваряване) | Електрическо съпротивление | Високо{0}}скоростни, твърдо-заварки с гладка повърхност | Нефт, газ, вода, структура |
| SAW (заваряване под флюс) | Електрическа дъга + поток | Дълбоко проникване, голяма дебелина | Тръбопроводи с голям диаметър |
| TIG/MIG заваряване | Електрическа дъга | Ръчно или автоматизирано, прецизно управление | Неръждаеми и тънкостенни-тръби |
| FCAW (дъгово заваряване с флюсова сърцевина) | Консумативен електрод | Високи нива на отлагане | Тежко структурно заваряване |
ДокатоSAW тръбиса по-подходящи за приложения с голям-диаметър и дебели-стени,ERW тръбидоминират средния{0}}пазар поради своитевисоко{0}}скоростно производство и отлична равномерност на заваръчния шев.
Механични свойства на ERW стоманени тръби
Стоманените тръби ERW показват механични свойства, сравними с безшевните тръби, когато са произведени правилно. По-долу е даден типичен пример заASTM A53 клас B ERW тръба:
| Собственост | единица | Типична стойност |
|---|---|---|
| Якост на опън | MPa | По-голямо или равно на 415 |
| Сила на провлачване | MPa | По-голямо или равно на 240 |
| Удължение | % | По-голямо или равно на 20 |
| твърдост | HB | По-малко или равно на 85 |
| Издръжливост на удар | J | По-голямо или равно на 27 (при стайна температура) |
Тези механични характеристики правят тръбите ERW подходящи засредно{0}}предаване на течности под налягане, структурна опора и прецизна изработка.
Общи приложения на ERW заварени тръби
Поради тяхната надеждност и гъвкавост, ERW тръбите се използват широко в множество индустрии:
- Пренос на нефт и газ– Транспортиране на петрол, природен газ и други въглеводороди.
- Водоснабдителни системи– Общински водопроводи и напоителни системи.
- Структурни приложения– Колони, скелета и стоманени рамки.
- Автомобилна индустрия– Механични тръби и компоненти на шасито.
- Електрически проводници– Кабелни защитни и окабеляващи системи.
Huayang Steel Pipe предоставя персонализирани ERW решения, базирани на различни стойности на налягане, диаметри и покрития, включителночерни, поцинковани и 3PE анти{1}}корозионни слоеве.
Контрол на качеството на тръбите ERW в Huayang Steel Pipe
Huayang прилага aмного{0}}пластова система за проверка на качествотопрез целия производствен процес на ERW:
- Анализ на химичния състав– Осигуряване на постоянно качество на стоманата.
- Онлайн вихрови токове и ултразвуково изследване– Откриване на повърхностни и вътрешни дефекти.
- Механични тестове– Проверка на якост на опън, провлачване и якост на удар.
- Проверка на размерите– Проверка на външен диаметър, дебелина на стената и кръглост.
- Хидростатично изпитване– Осигуряване на устойчивост на натиск.
Всички продукти отговарятAPI 5L, ASTM A53, ASTM A252 и EN10219стандарти и се изнасят за повече от70 държавив Азия, Африка, Близкия изток и Южна Америка.
Ограничения на ERW тръбите
Въпреки че ERW тръбите са универсални, има някои ограничения, които трябва да се имат предвид:
- Ограничение на дебелината:Обикновено подходящ за дебелина на стената под 22 mm.
- Видимост на заваръчната линия:Съществува видим заваръчен шев (макар и гладък и здрав).
- Диапазон на налягането:Не е идеален за свръх-високо-налягане или корозивни среди - там се предпочитат безшевни или SAW тръби.
Въпреки това непрекъснатият технологичен напредък - като напрвисокочестотни-твърдотелни{1}}заваръчни апаратииавтоматизирани системи за откриване на дефекти- минимизират тези недостатъци бързо.
Експертният опит на Huayang Steel Pipe за ERW
С над30 години опит в производството, Стоманена тръба Huayangсе превърна в надеждно име на световния пазар на стоманени тръби.
Нашитепроизводствени линии за ERWса оборудвани с най-новите високо{0}}системи за заваряване и-технология за наблюдение в реално време, за да осигурят стабилно качество и постоянни размери.
Продуктова гама:
- Външен диаметър:Φ73 – Φ660.4 mm
- Дебелина на стената:2,5 – 22 мм
- Дължина:6 – 12 метра (с възможност за персонализиране)
- Повърхностна обработка:Черен, поцинкован или с покритие
- Стандарти:API 5L, ASTM A53, EN10219, GB/T 3091
ERW тръбите на Huayang се използват широко винфраструктура, енергетика и индустриални системи, отговарящи както на местни, така и на международни стандарти.
Заключение: Ролята на ERW в съвременното заваряване и производство на тръби
ERW (Електросъпротивително заваряване)представлява баланс между иновация, ефективност и надеждност в производството на стоманени тръби.
Чрез прецизен контрол на топлината и налягането, ERW произвежда здрави, чисти заварки, подходящи за голямо разнообразие от приложения - от строителство и енергиен транспорт до производство на машини.
ПриСтоманена тръба Huayang, ние интегрираме напредналиHF-ERW технологиясъс строги системи за управление на качеството, за да доставя продукти, които надхвърлят очакванията на клиентите по отношение на производителност и издръжливост.
За допълнително четене относно производството и приложенията на ERW тръби, посетете нашите свързани статии:
Разлика между ERW и безшевни тръби
Обяснен процес на производство на стоманени тръби ERW