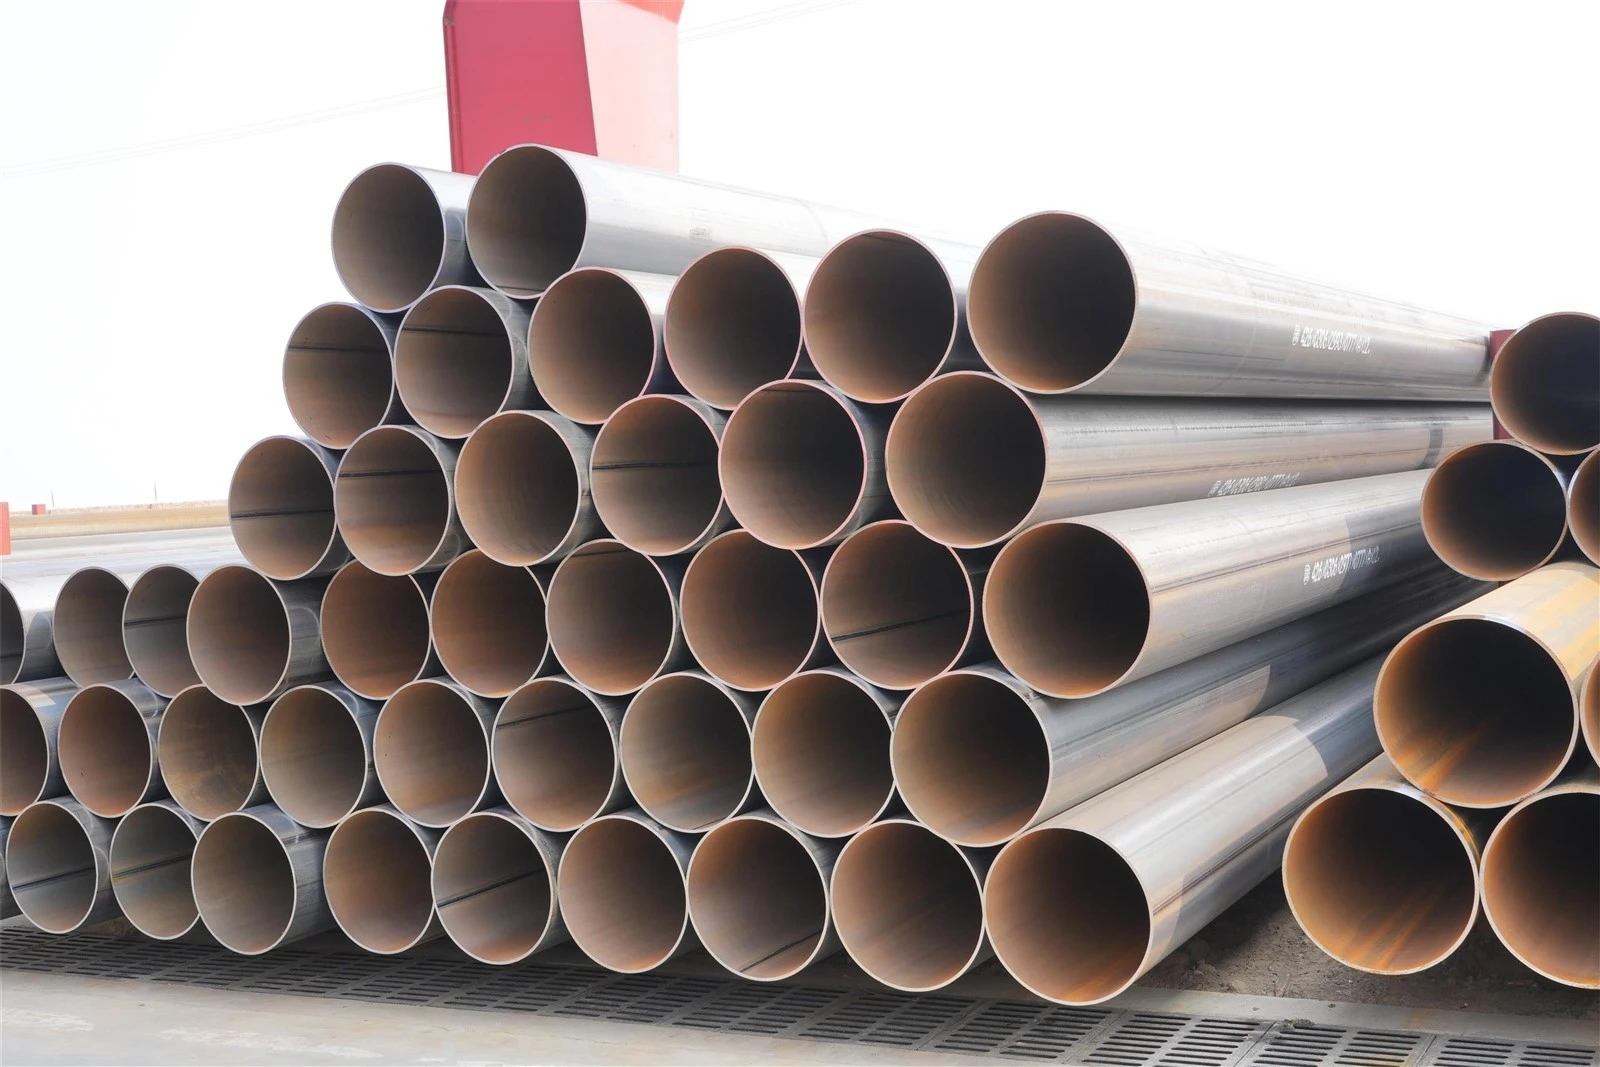
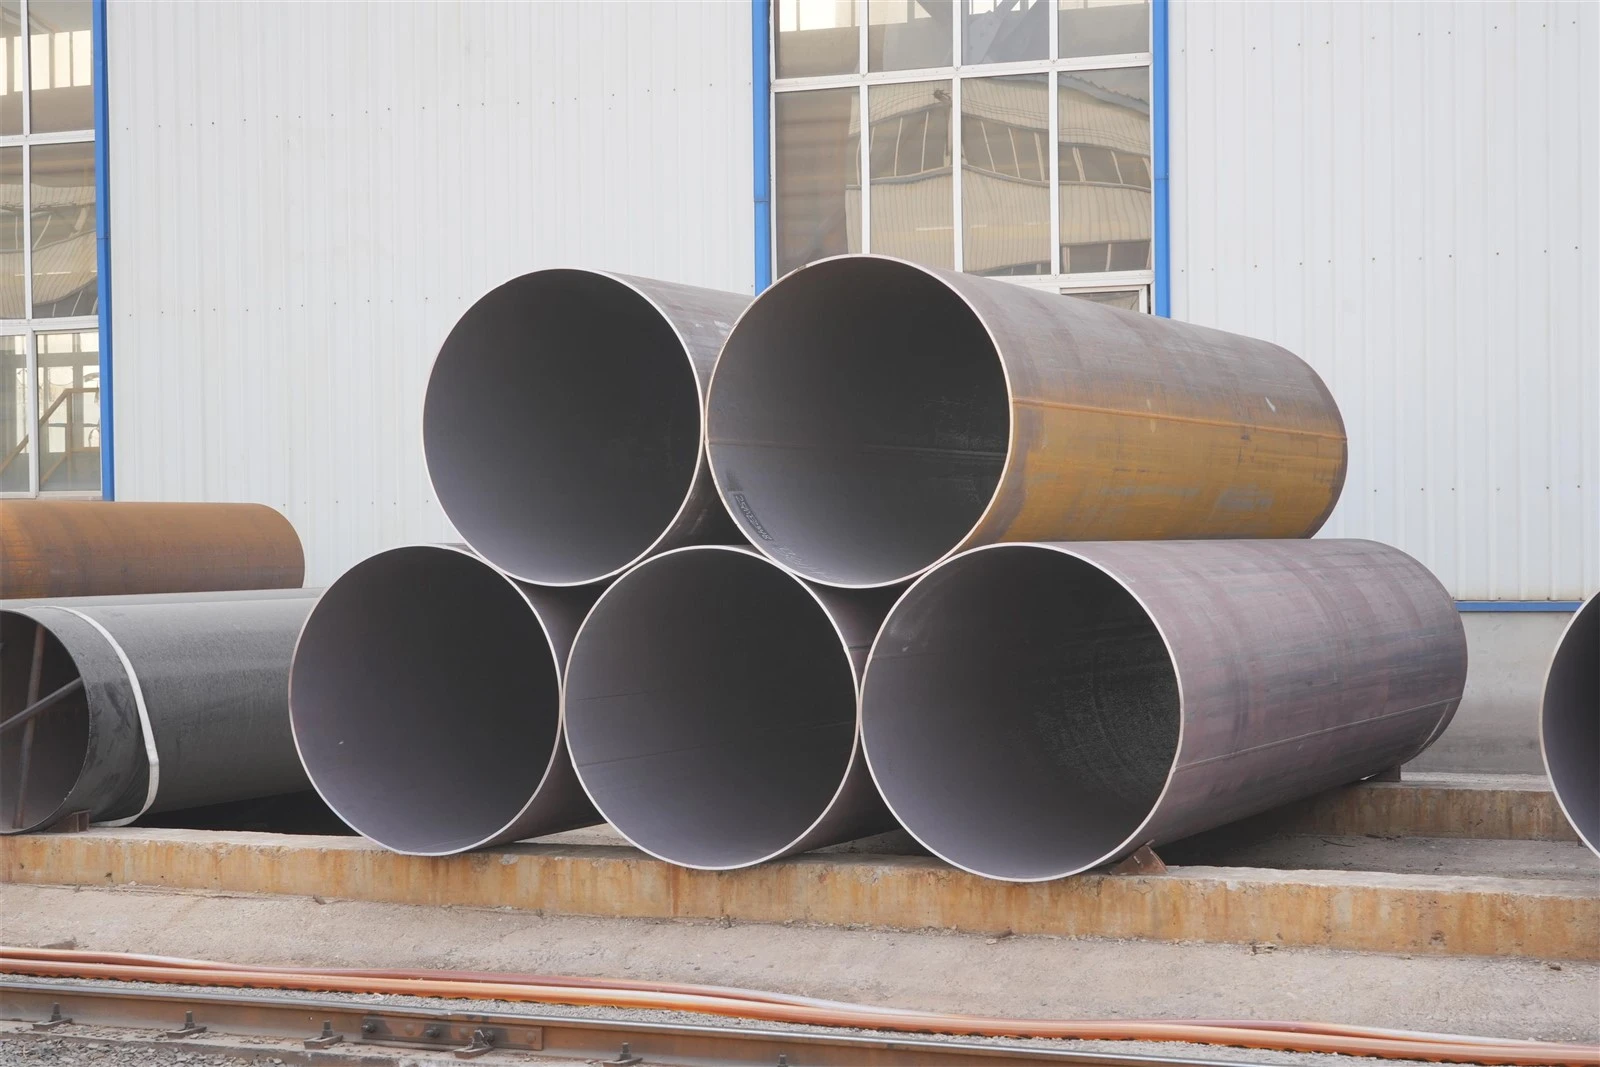
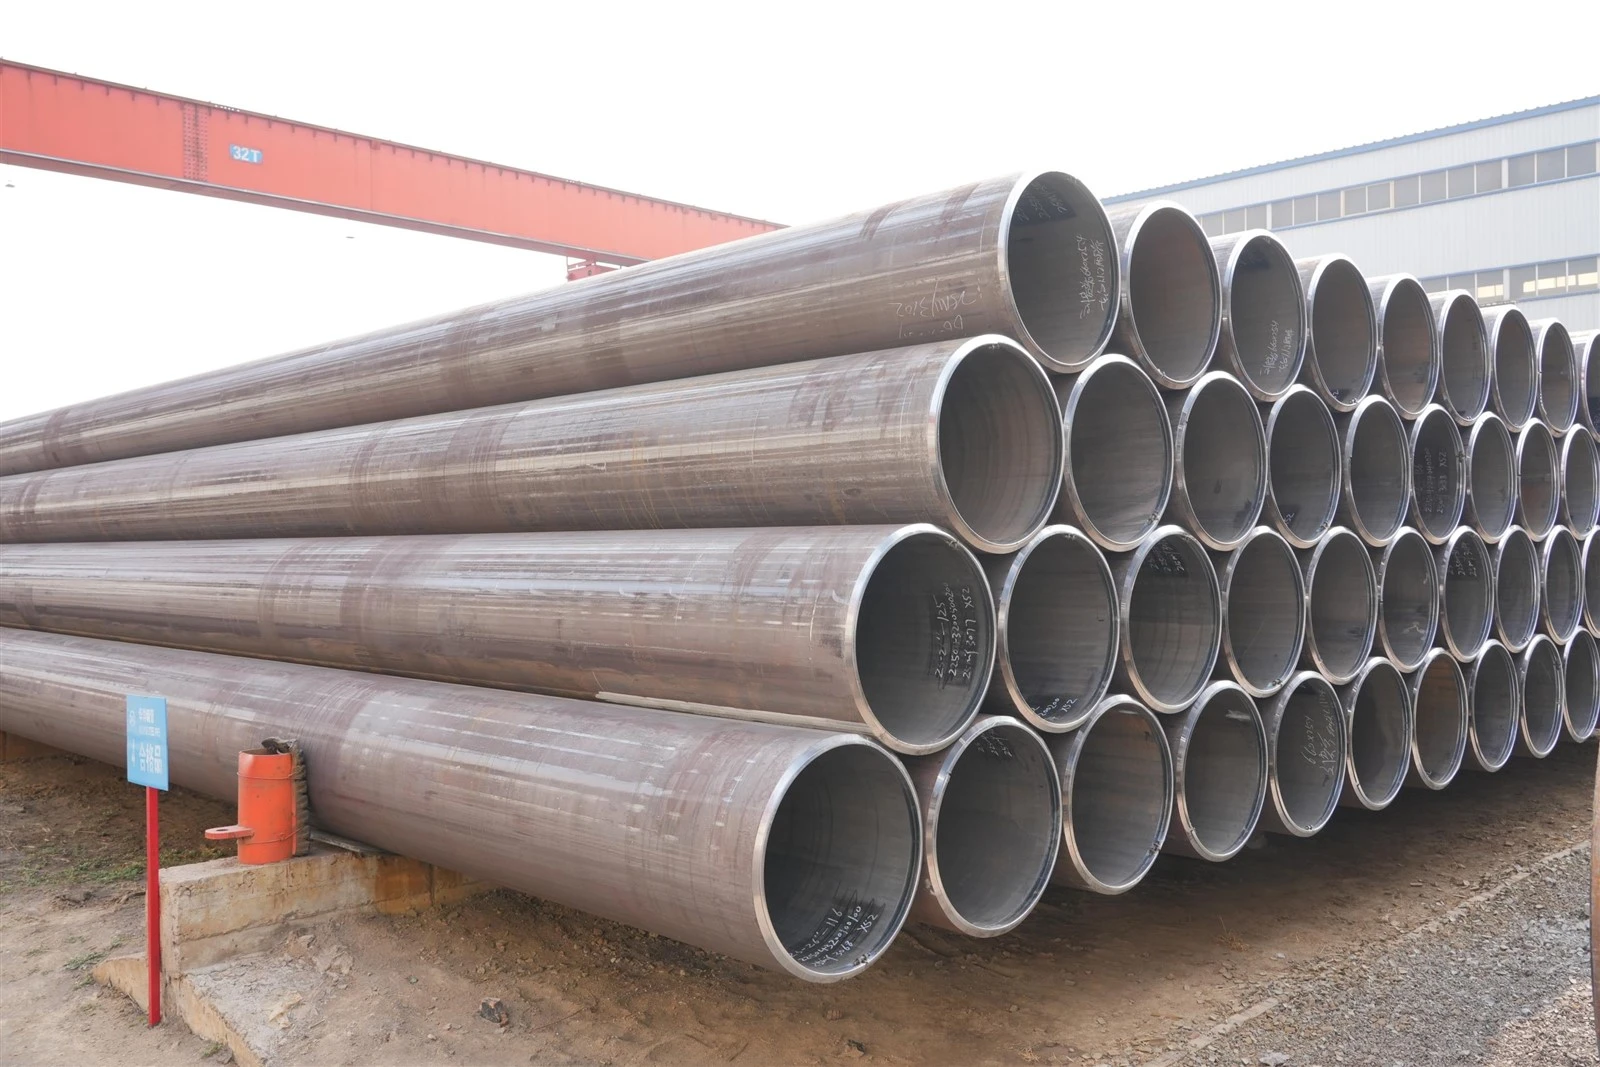
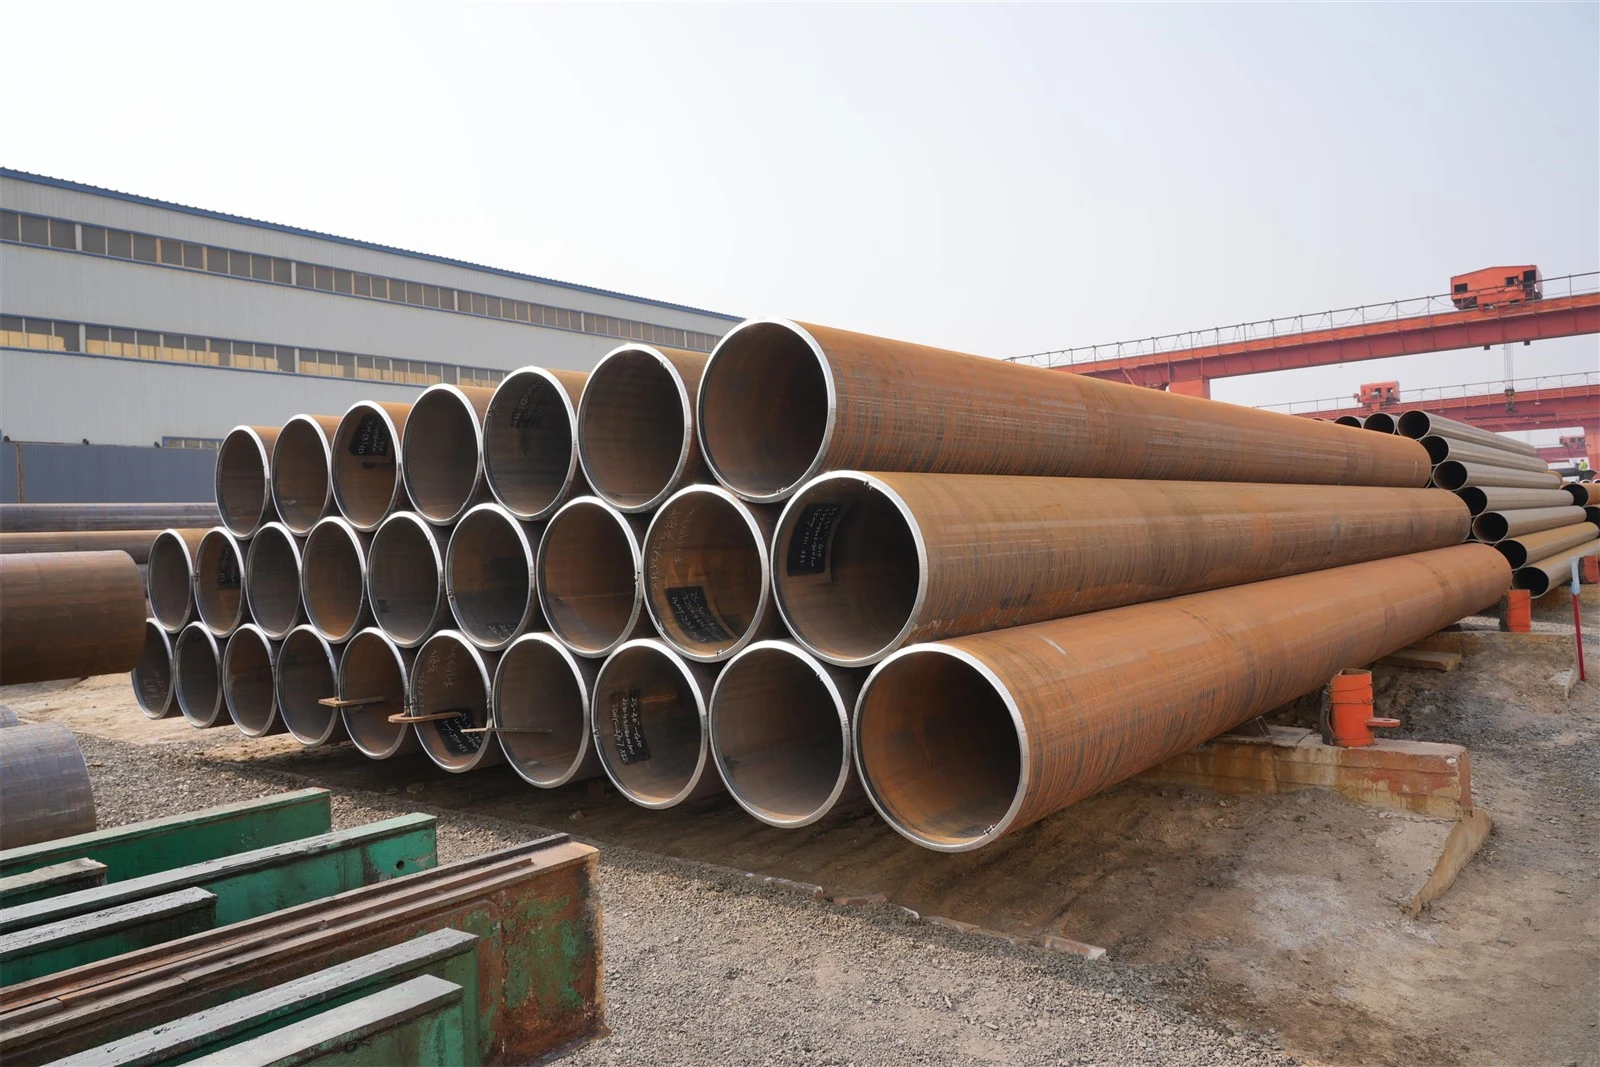
В производствения процес наНадлъжни заварени стоманени тръби, контролът назаваряванеТехнологията директно влияе върху силата, издръжливостта и цялостната ефективност настоманена тръба.Ако параметрите на заваряване не са правилно контролирани, в заваръчния шев могат да възникнат дефекти, намалявайки експлоатационния живот на стоманената тръба. Следват ключови фактори на процеса и техните въздействия.
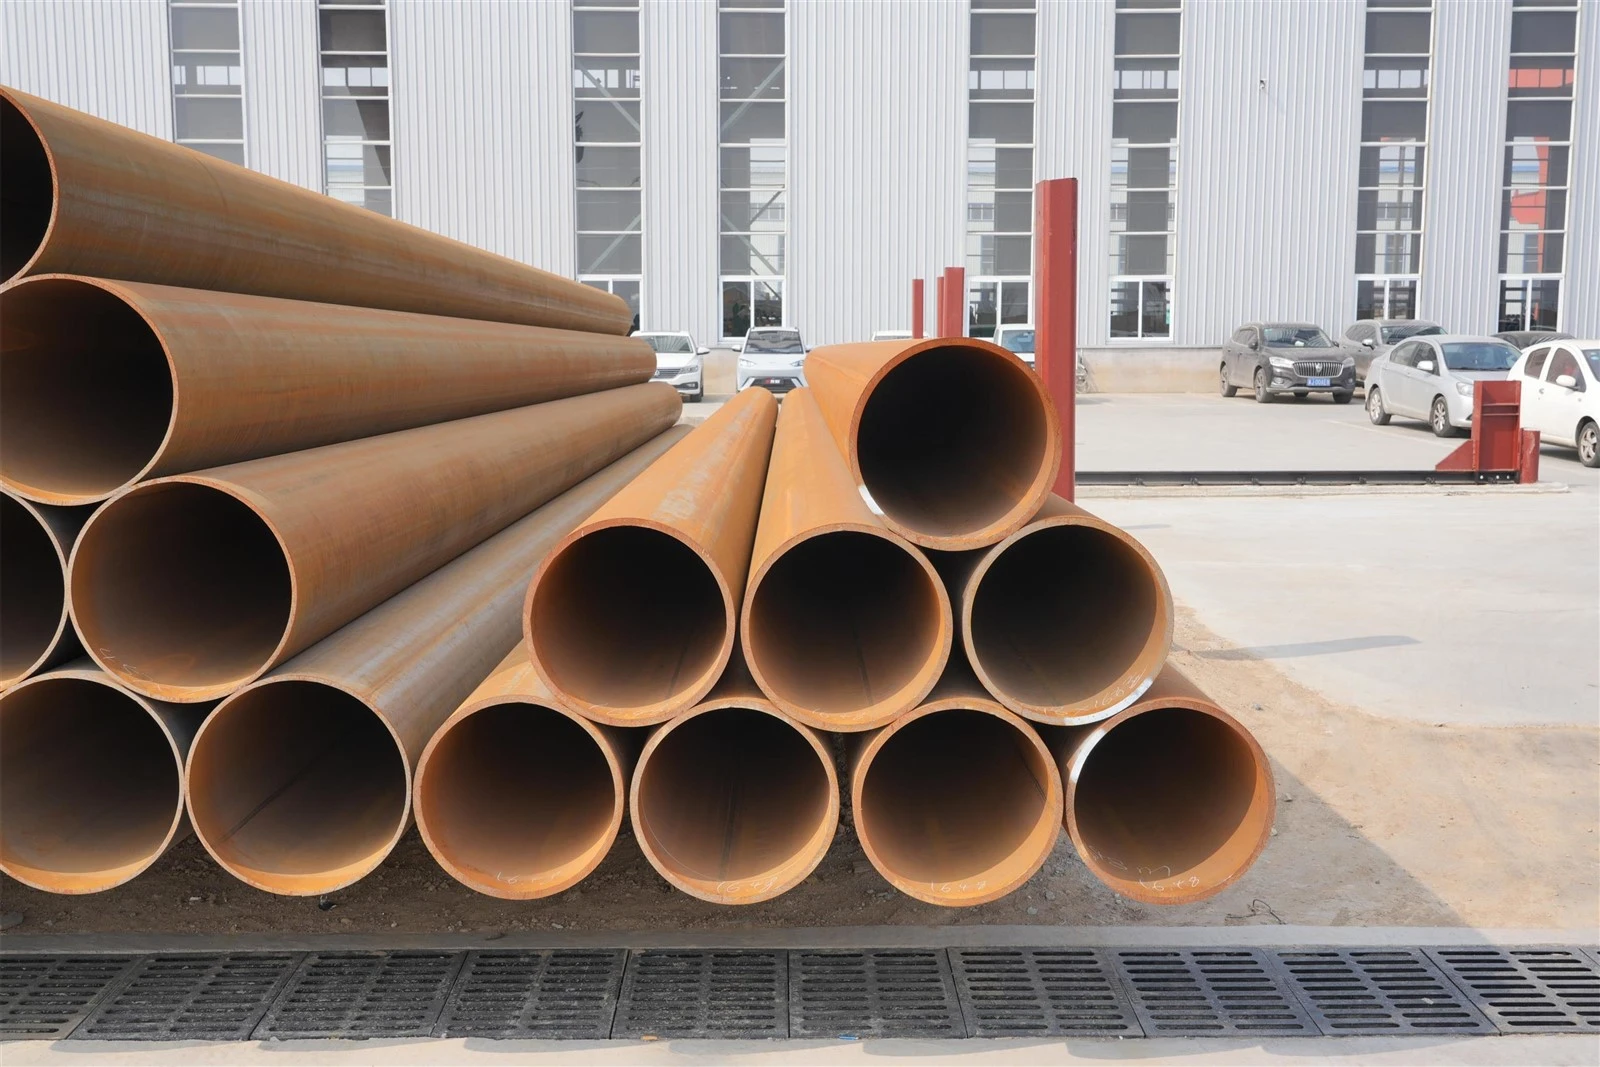
1. Контрол на празнината на заваръчния шев
По време на процеса на заваряване стоманената лента се подава първо в модула за създаване на тръби и постепенно се търкаля в кръгла тръба с отворена пропаст с ролки. На този етап валякът за екструдиране трябва да се регулира, за да се поддържа пропастта в заваръчния шев1 до 3 ммЗа да се гарантира качеството. Ако пропастта е твърде голяма, ефектът на близостта отслабва, намалявайки капацитета за отопление на вихровия ток. Това може да доведе до заваръчните кристали да не се слеят напълно, отслабването на заваръчния шев и потенциално да доведе до фрактури встоманена тръба.И обратно, ако празнината на заваръчния шев е твърде малка, увеличеният ефект на близостта може да доведе до прекомерна топлина на заваряване, изгаряне на шева за заваряване или създаване на депресии след екструзия, като по този начин се отрази на качеството на повърхността на Theстоманена тръба.
2. Контрол на температурата на заваряване
Температурата на заваряване се влияе предимно от силата на високочестотно отопление на вихровия ток, което зависи от фактори като ток, честота, индуктивност и капацитет. Ако входната топлина е недостатъчна, ръбовете на заваръчния шев не могат да достигнат необходимата температура, а металът остава в твърдо състояние. Това води до непълно сливане или липса на проникване, което значително намалява механичните свойства на заваръчния шев встоманена тръба. И обратно, ако температурата е твърде висока, заваръчният метал може да преувеличи или образува разтопени капчици, създавайки дупки за заваряване, които компрометират целостта настоманена тръба. Следователно прецизният контрол на високочестотната мощност и температурата на отопление е от съществено значение, за да се отговори на изискванията на процеса назаваряване стоманени тръби.
3. Контрол на налягането в екструзия
След като ръбовете на заваръчния шев се нагряват до подходящата температура на заваряване, трябва да се приложи достатъчно налягане на екструдиране, така че разтопените метални частици да могат да проникнат, кристализират и образуват заварка с висока якост. Прекомерното налягане на екструзия може да изтръгне разтопения метал, което води до недостатъчно метално пълнене в заваръчния шев. Това не само намалява силата на заваряването, но също така създава прекомерни вътрешни и външни бури, които влияят на последващата обработка настоманена тръба. И обратно, ако налягането на екструзия е твърде ниско, свързването между металните частици е слаба, което води до пореста кристална структура и намалява механичната якост настоманена тръба. Следователно прецизното регулиране на налягането в екструзия е от решаващо значение за осигуряване на здравината и качеството на шева за заваряване.
4. Регулиране на високочестотната индукционна позиция на бобината
Включената намотка с високочестотна индукция играе решаваща роля в процеса на заваряване. Позицията му трябва да бъде възможно най -близо до екструзионния валяк, за да се гарантира, че отоплението е както концентрирано, така и равномерно. Ако индукционната намотка е твърде далеч от екструзионния валяк, продължителността на нагряване се удължава, увеличавайки топлинната зона и намалява силата на заваръчния шев, което влияе неблагоприятно върху механичните свойства на Theстоманена тръба. И обратно, ако намотката е твърде близо, ръбовете на заваръчния шев може да не са достатъчно нагрявани, което води до непълно сливане. В този контекст, напреднал Високочестотна стоманена тръбаТехнологията може да бъде интегрирана за оптимизиране на разпределението на топлината, като гарантира ефективно и постоянно качество на заваряване.
5. Ролята на устройството на импеда
Устройството на импеда, обикновено съставено от един или повече магнитни пръти, е от съществено значение в процеса на заваряване. Основната му функция е да образува електромагнитна индукционна верига в ръбовете на заваръчния шев, като по този начин повишава ефекта на близостта и концентрира топлина на вихровия ток в областта на заваряването. Площта на напречното сечение на импеда обикновено трябва да бъде не по-малко от70%настоманена тръбавътрешен диаметър за осигуряване на ефективна електромагнитна индукция и повишено качество на заваряване. Освен това устройството на импедера обикновено е фиксирано вътре в празна тръбата и трябва да се регулира непрекъснато по време на производството, за да съответства настоманена тръбадвижение. Поради триенето между устройството на импеда и вътрешната стена настоманена тръбаПо време на бързото движение е необходима редовна подмяна, за да се поддържа стабилността на заваряването и да се намалят дефектите на качеството.
Заключение
Процесът на заваряване наНадлъжни заварени стоманени тръбиИграе решаваща роля за определяне на тяхното представяне. Контролът на празнината на шева за заваряване гарантира стабилността на заваряването, докато прецизната регулация на температурата гарантира висококачествени заварки. Подходящото налягане на екструзия е жизненоважно за постигане на силен, плътен заваръчен шев и оптимално позициониране на високочестотната индукционна намотка, заедно с ефективното използване на устройството на импеда, допълнително подобрява производителността на заваряване. Необходим е строг контрол върху всички параметри на процеса, за да се осигурят висококачествени заварки и да се подобри издръжливостта и безопасността настоманена тръба.